
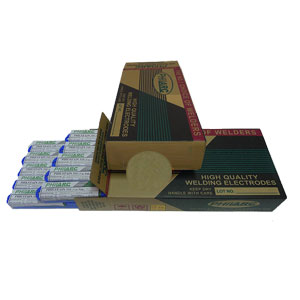
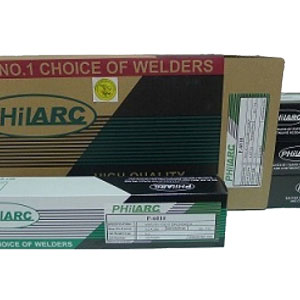
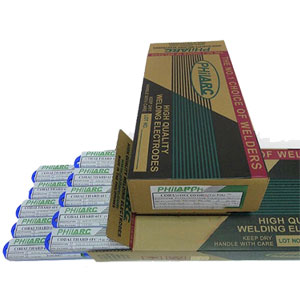

الکترود جوشکاری فیلارک 310
الکترود جوشکاری فیلارک 310
خواص الکترود جوشکاری فیلارک 310
الکترود با پوشش فلزی روتیل برای جوشکاری فولاد زنگ نزن آستنیتی PHILSTAIN 310 فلز جوش ۲۵% کروم و ۲۰% نیکل دارد که مقاومت خیلی خوبی در برابر اکسیداسیون در محیط هایی با دمای در حد C 1200 داشته و داکتیلیته مناسبی در دمای بالا ایجاد می کند . سطح گرده جوش صاف و مسطح بوده و درحین جوشکاری پاشش کمی دارد و گل جوش آن به آسانی جدا می شود . جوش تکمیل شده معمولا ظاهر معقر و خوبی دارد لذا معمولا نیازی به تکمیل کاری بعد از جوشکاری نمی باشد.می توان از الکترودهای با قطر پایینتر برای جوشکاری قائم و بالاسری استفاده کرد.
جوشکاری با الکترود جوشیار که به اصطلاح جوشکاری قوس دستی گفته می شود یکی از رایج تریم و متداول ترین سبک ها و روش های جوشکاری است که انجام می شود . برای جوشکاری با الکترود بسته به نوع و جنس قطعه کار نوع الکترود خود را انتخاب می کنیم .
ترکیبات شیمیایی فلز جوش خالص (درصد):
|
Cr |
Ni | S | P | Mn | Si | C | ||
| ۹۸/۲۵ | ۷۵/۲۵ | ۰۱۰/۰> | ۰۱۸/۰> | ۱۹/۲ | ۴۱/۰ |
۱/۰ |
مشاهده محصولات الکترود و سیم جوش ابزار دلتا
خواص مکانیکی فلز جوش خالص با استفاده از گاز محافظ co2 :
| ازدیاد طول
(A5)% |
استحکام کششی | ||
| ۴۱ |
(۸۴)۵۸۱ |
قطر ،نوع و مقدارجریان:
| قطر نوع و مقدار جریان |
|
۵/۰ ۴/۰ ۲/۳ ۵/۲ قطر(mm) |
|
۳۵۰ ۳۵۰ ۳۵۰ ۳۰۰ طول(mm) |
|
۱۸۰-۱۳۰ ۱۵۰-۱۰۰ ۱۱۰-۷۰ ۸۰-۵۰ Flat |
|
– ۱۴۰-۹۵ ۱۰۵-۶۵ ۷۵-۴۵ V&OH |
حالت جوشکاری :
تمامی حالات
موارد مصرف :
ساخت سازه های فولاد زنگ نزن و مونتاژ در صنایع شیمیایی ،پتروشیمی و نیروگاهها.
ملاحظات :
محل جوش را به دقت آماده ساز ی کنید، و هرگونه آلودگی را از محل جوش رفع کنید.از جریان AC (حداقل ۷۰ولت ) و +DC استفاده کنید. از کمترین جریان ممکن و قوس کوتاه استفاده کنید بطوریکه پوشش الکترود با حوضچه مذاب در تماس باشد.برای جلوگیری از گرم شدن خیلی زیاد و اعوجاج، از جوشکاری متناوب و کوتاه استفاده کنید.
از ایجاد گرده جوش پهن جلوگیری کنید. الکترودها باید دارای پوشش باشند.مغزی بیرون آمده از الکترود را توسط زدن الکترود و یا کشیدن آن روی صفحه ضایعات از بین ببرد و این کار را تا جایی ادامه دهید که سیم مغزی کاملا از بین برود . از الکترود های خشک استفاده کنید تا از بوجود آمدن عیب جلوگیری شود . اگر لازم باشد الکترود ها را به مدت دو ساعت در دمای ۳۰۰c خشک کنید.
شما صنعتگران عزیز می توانید جهت مشاوره و خرید محصولات جوش و برش و الکترود جوشکاری و… با مشاورین ابزار دلتا تماس حاصل فرمایید شماره تماس 02166701310 – 02166701338



نقد و بررسیها
هنوز بررسیای ثبت نشده است.